理想的连山动力系统,上车的还有一项很重要的技术是电驱动系统。
核心是取消了功率模块原有的高压端子,让铜排直接连到模块基板,连接点距芯片只有3毫米,这项改动带来约30公里续航增量,还在整车上下方向释放24毫米空间。

新结构对焊接提出了要求。基板是铜、陶瓷、铜的夹层,铜排要焊牢,下面的绝缘陶瓷不能被损伤。
一个模块有18个精密焊点,每个焊点的深度偏差要控制在100微米以内。
这项精密激光焊接工艺,理想开发了四年,试制超过一万套样品,其中两千套用于可靠性试验。
理想自研功率芯片量产一年累计上车400万颗,保持零失效记录。


Part 1
四驱车上的辅助电机与车轮保持连接时,即使不输出动力,也会被车轮带着转。把这段空转损耗降下来,车辆就能少消耗一些能量。
异步感应电机适合这类工况,但传统设计的功率密度偏低,要做出相同的动力,体积和重量往往更大。

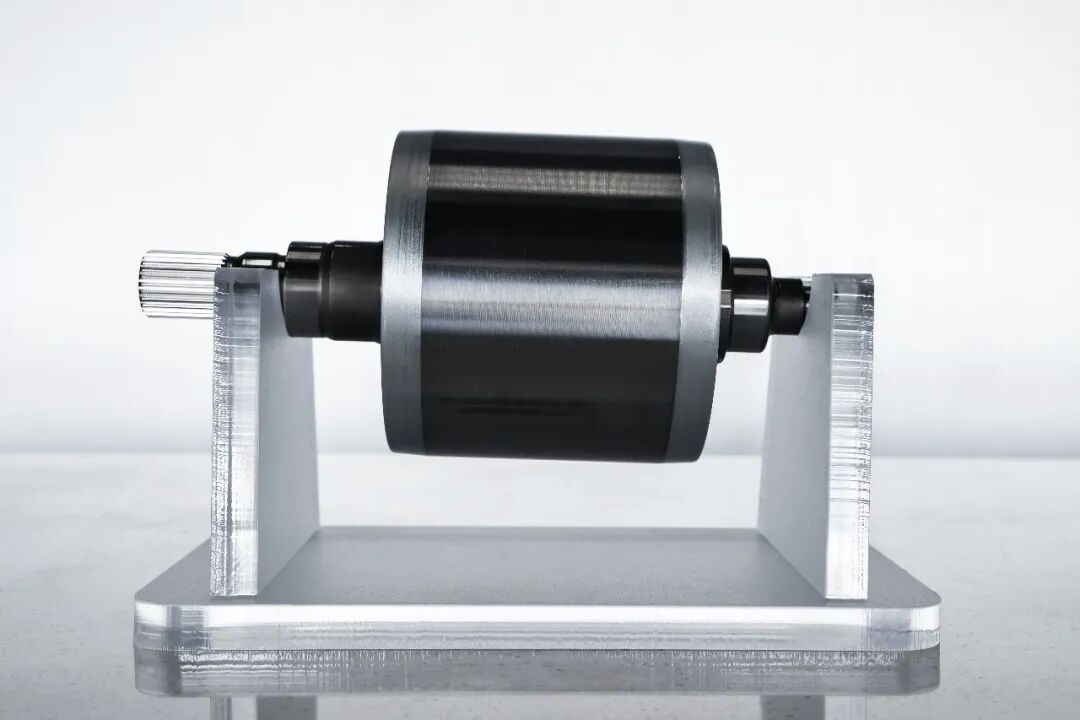
理想对连山电驱的一项改动,是重新开发铸铝转子材料,CAR119相较行业标杆,材料强度提升21%,导电能力提升超过8%。材料与制造工艺共同调整后,新一代电机的功率密度较行业平均水平提高超过20%。
转子材料需要同时满足导电与机械强度的要求。导电能力关系到转子中的电阻损耗,强度则关系到转动时能承受怎样的机械载荷。
CAR119的开发从配方筛选和微观组织调整开始,研发团队筛选上万种配方,经过几十轮迭代,把原本的板条状组织调整为更细小的球状颗粒组织,使材料强度和导电能力一同提升。
新一代辅助电机相较上一代,为全新L9和全新L8增加超过15公里城市纯电续航,高速续航增加8公里以上。
公司还表示,CAR119材料及配套制造工艺已经授权合作伙伴使用。


Part 2
取消功率模块高压端子,让铜排直接连接基板,连接点距离芯片只有3毫米。

电驱主要由电控、电机和减速器组成。
电控把电池输出的直流电转成电机使用的交流电,电机产生动力,再经减速器传到车轮。
理想从2021年开始规划新一代电驱平台,目前已量产自研五合一电驱和碳化硅高压三合一电驱,研发范围覆盖材料、芯片、算法和制造。


功率模块处理的是另一段损耗。
即使用上碳化硅芯片,电流仍要经过铜排、连接结构和模块基板。芯片之外的连接怎么布置,也会影响电控的损耗与体积。
理想的分布式无端子直连方案取消原有高压端子,让铜排直接连接基板。按公司数据,缩短电流路径后,新一代电驱带来约30公里续航增量,并在整车上下方向释放24毫米空间。
铜排与基板的直接连接,需要精密激光焊接。
基板上下两层是铜,中间夹着绝缘陶瓷。激光必须把铜排与上层铜焊牢,同时保住下面的陶瓷绝缘层。焊得太浅会影响连接,深入过度又可能损伤绝缘,导电连接与绝缘完整性要在同一道工序中兼顾。
一个功率模块有18个精密焊点,焊接深度偏差要控制在100微米以内。
理想为此开发精密激光焊接工艺,用了四年,试制超过一万套样品,其中两千套用于可靠性试验。新结构能否反复、稳定地制造出来,是量产要完成的另一项验证。


电控内部的部件也做了整合。
原本分散的电容、滤波器、水冷板、铜排和线束等部件,被整合为直流组件、交流组件和控制电路板三个核心模块。
理想披露,在性能保持不变的前提下,零部件数量减少53%,装配工序减少65%。
◎ 减少部件与连接点,可以少一些需要逐项装配和检查的位置;
◎ 新连接方式带来的精度要求,则要交给工艺与检测去落实。
功率芯片的质量检查从原材料开始。
理想与合作伙伴筛查位错等十多类关键材料缺陷,在晶圆制造关键工序筛选92项核心参数,再经过探针测试、外观检测和晶圆级老化。
芯片完成功率模块封装后,还要做模块级老化;装成电控后,再模拟车辆工况检测。
晶圆与芯片测试检查器件本身,模块测试检查封装后的表现,电控测试还要覆盖装配完成后的运行状态。
理想称,已与合作伙伴打通各环节的数据,让每颗芯片的材料、制造和测试信息能够对应起来。


自研功率芯片量产一年以来累计上车400万颗,保持零失效记录。
理想在苏州和常州自建功率模块及电驱总成工厂,设备和产线投入7亿元,不含厂房。产线设备监控装配力度和位置,公司给出的装配精度为0.05毫米以内,用记录下来的力和位置变化识别异常。

每台电驱下线前需通过93道质量门,每道包含数十项测试,任何一项不合格都不放行。
完成测试后,每台电驱留下超过1GB的检测记录,保存15年。后续排查时,出厂状态可以与使用中的异常对照,追到具体器件、批次和装配记录。
车辆交付后的道路与负载变化,还会给电驱带来新的运行条件。
理想借鉴PHM故障预测与健康管理方法,重新开发传感器集成、信号处理算法和失效模型,用微型振动传感器每秒采样3万次,识别电驱运行中的细微变化。
不同零部件的转速、结构和振动特征不同,异常识别需要把信号变化与具体部件、运行状态联系起来。检测到振动变化之后,还要判断它是否对应故障趋势,才能为后续检查提供依据。

按理想披露,相关系统已在23万辆交付车辆上累计分析超过1亿小时的电驱运行信号。这些数据覆盖不同用户、道路和使用工况,继续用于调整异常识别算法和失效模型。
电驱动系统和底层功率模块,理想汽车应该是要往外拓展,这是好事情。
附录: