与以往周期性行情“雨露均沾”式的回暖不同,本轮半导体行业的上行呈现鲜明的结构性特征。伴随AI算力的爆发,将高端PCB(如HDI、高多层板、光模块配套板)的订单推向了高潮。目前,上游高速高频板材供需偏紧,头部PCB厂商的高端产能在手订单甚至已排至2027年。
面对上游的持续井喷,处于下游、直接承接贴装任务的SMT产线而言,这意味着什么?
订单结构变化
换线频次抬升,影响落点转向线边
NO.1
多层、高密度、多品种、短交期的 “算力级” 订单快速涌入,推动 SMT 产线从少品种大批量的稳态模式,转向高频换线的新常态。AI 服务器主板单块贴装点可达数千点、配套上百种物料 BOM;光模块 PCB 在金手指、邮票孔、高频材料与复合表面处理上工艺要求严苛。

从 AI 硬件产业趋势来看,2026 年 AI 硬件新品迭代提速,工单 SKU 持续增加,小批量贴片订单占比上行;部分 SMT 工厂单日换线次数已达 8—12 次,单厂日均生产型号与换型频率同步抬升。
过去,换线可以靠预留缓冲消化。但当换线从 “一天一次” 变成 “一天数次”,换线窗口内的每一分钟都直接对应产线有效运行时间,制约换线节拍的前置条件,已经从单机性能转向线边仓到工位的物料齐套与配送效率 —— 高端算力板单板物料多达数百个料号,工程变更频繁、BOM 层级复杂,物料齐套与配送已从辅助性后勤作业,上升为决定换线排程能否兑现的核心约束。
NEPCON现场观察
单机智能化加速,厂内物流仍待补位
NO.2
日前,NEPCON Asia 亚洲电子展在深圳国际会展中心(宝安)举办。10 万平方米展区、600 余家展商,松下、富士、雅马哈、韩华、欧姆龙等知名电子制造设备商悉数到场,整线协同、AI 前置质检、缩短换线周期成为显性叙事:贴装、焊接、检测设备通过数据总线实现节拍联动与工艺参数闭环;SPI、AOI、X-Ray 检测环节大模型化,把缺陷识别从“事后拦截” 推向“事前预警”;贴片机厂商在供料器智能化、程序自动切换上持续做文章,把传统以小时计的换线时间压缩到以分钟计。

这些进步真实且可观。值得留意的是,NEPCON 展上已经出现不少覆盖备料与物流协同的单点方案。单点功能不再稀缺,行业的攻坚重心落到打通现有贴装设备、物料管理系统和现场运输环节,把备料配送协同能力稳定嵌入工厂日常生产流程,在换线窗口期内,让下一批次成百上千种物料,准时、按量送达对应工位。
慧闻机器人在电子制造一线观察到的现状正是如此:设备端智能化加速的同时,复杂装配、非标件处理与频繁换线下的物料流转,仍大量依赖人工。行业资源更多投向贴装、检测等直接加工环节,而 “料在路上” 的流转环节改善投入普遍不足,木桶效应由此显现。
被低估的瓶颈
换线窗口期的物料齐套之战
NO.3
要理解物料流转为何成为短板,需要回到换线的方法论。工业工程经典的 SMED(快速换线)法,把换线时间拆成两部分:必须停机才能完成的内部时间(换飞达、IPQC 对料、工程调机、首件确认),以及可提前离线完成的外部时间(备料、将物料装载到飞达)。设备端企业已经把这套方法演绎得相当成熟 —— 内外部作业严格分离、多人平行作业、飞达校正仪消除调试浪费、按料站顺序编号的上料架减少找料浪费。

但落地痛点在于:SMED 理论要求的外部备料齐套,在很多工厂的落地只停留在单机工艺层面。所有 “内转外” 的改善,最终都要落到一个物理前提上——外部作业所需的物料,必须在换线窗口开启之前完成齐套、装载并就位。而这一前提,恰是当前多数工厂线边供应链最薄弱的环节。
一块高多层算力板的 BOM 可能包含数百个料号,每一次换线都是一次完整的物料组合切换:上一批余料要退库、清点、防潮管控,下一批物料要拣选、装飞达、齐套上线。行业的通行做法是把压力交给人工——换线前几小时,物料员推着料车在线边仓和工位间来回奔波,靠纸质单据和经验核对。缺料、错配或延迟一旦发生,设备端辛苦压缩的换线时间收益就会被吞噬。很多工厂在贴片机上落地了 SMED,却没有同步把线边物料配送纳入这套节拍体系。
柔性生产呼唤柔性物流
工业搬运AMR的价值重估
NO.4
在这个背景下,工业搬运 AMR 的价值被重新放大。用 SMED 的语言表述:设备端改善已把内部停机时间压到瓶颈,AMR 要补齐的,是外部备料环节最后的物理短板 —— 物料的齐套、转运、上线交付,让外部物料作业变成确定性、可被排程的闭环。
慧闻机器人在电子制造场景的思考与实践,提供了可拆解的产业样本。

行业里不少 AMR 应用还停留在简单点对点搬运,机器人被动等待指令,无法跟上 SMT 高频换线的节奏。慧闻 iBen X 系列 AMR 覆盖 100kg 至 600kg 负载,轻量化部署、30 分钟即可完成建图,更关键的是可对接产线设备、物料管理系统,串联起备料、配送、工位交接全链路,把物料协同能力嵌入常态化换线流程,适配电子产线多型号、快速改线的生产特征。
当然,单点物料转运效率提升只是这套方案的基础价值。方案核心是实现物流动作与生产工单的绑定,把 “发起-排序-取料-运输-交接-记录” 形成可联动排程的闭环,让 AMR 从独立搬运单元,变成产线节拍里可调度、可追溯的一环。在慧闻落地的华南某电子制造项目中,改造前,线长依靠经验判断搬运需求,通过对讲机口头通知物料员,人工推车跨层转运、线下交接,物料流转随机性强,极易拖慢换线节奏;引入整套协同方案后,物料流转完全纳入排程体系。


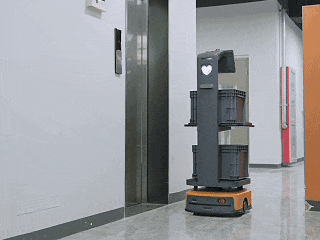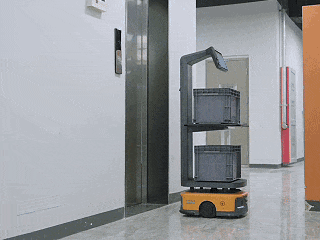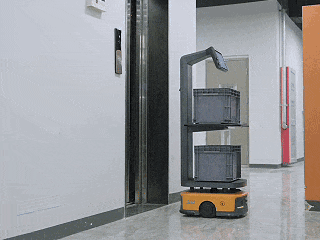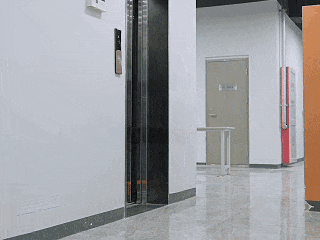

这套闭环的落地,根基在于 WMS 与 MES 的深度打通。MES 提前下发换线工单计划,WMS 结合 BOM、库存状态完成预配料、物料成套锁定。接入系统的慧闻 iBen X 系列可对任务进行拆解、下发,同步完成旧批次尾料回退、新批次物料上线的互锁逻辑,驱动 AMR 调度系统按工单节拍,将按站位预排好的备料车、料架精准送达线边。到换线节点时,现场人员拿到的已是排序就位、扫码核验的成套物料。换线物料流转的效率上限,取决于整套系统对齐换线节拍、提前完成齐套校验与有序分发物料的能力,单台 AMR 的导航精度已不再是制约。柔性物流,补上的正是柔性生产在换线窗口期最脆弱的短板。
结语
交付竞争力,赢在“看不见的产线”
NO.5
从更宏观的产业视角看,这一转变的紧迫性正在被交付竞争力重新定价。高端算力 PCB 订单周期拉长,部分核心客户要求锁定未来 6 至 12 个月产能;扩产周期与客户认证周期叠加,在订单饱满、产线饱和的前提下,制造企业很难单纯依靠新增产线消化持续抬升的换线频次压力。此时,产线有效运行时间的边际改善,比新增产能的边际扩张具备更高杠杆效应。而有效运行时间的最大漏损,恰恰发生在换线窗口内物料未齐、物料未至、物料未对的那些分钟与小时里。
从 NEPCON Asia 2026 现场的技术风向,到慧闻机器人等企业的落地实践,一个趋势已经明晰:打通 WMS 与 MES 链路、让物料齐套节拍匹配换线排程、以 AMR 为核心的柔性物流重塑线边供应体系,正在成为制造企业提升交付竞争力的关键抓手。